Serie RoofCut
para aislamiento con pendiente y elementos de cubierta de EPS, Neopor y XPS
Solución de producción CNC para la fabricación flexible de placas de pendiente, paneles de limahoya y de limatesa, elementos de pendiente y cuñas aislantes.
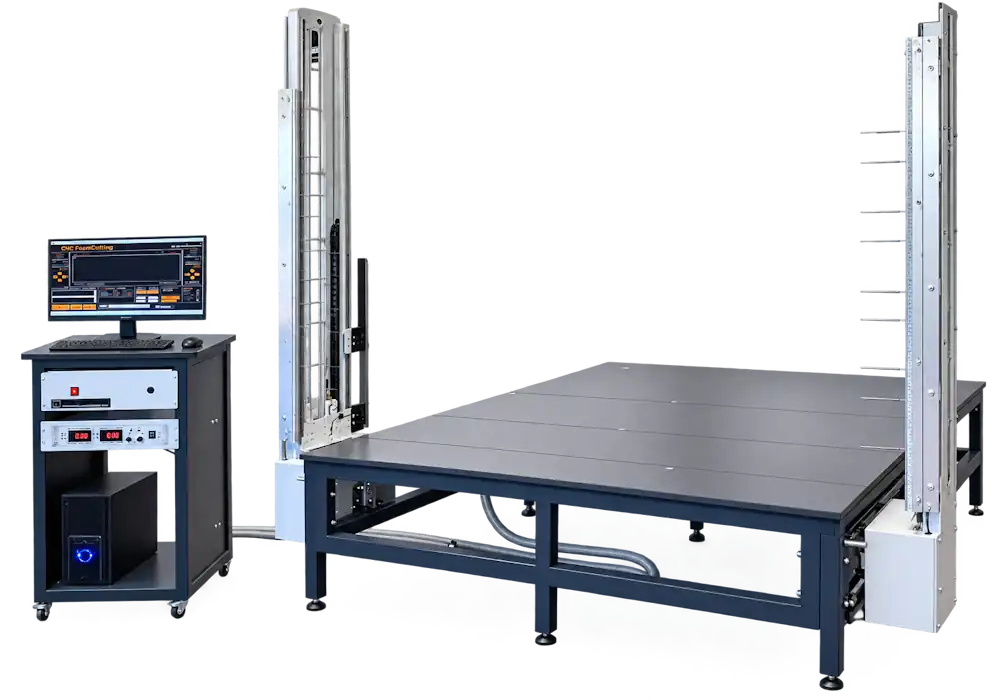
10 hilos para placas
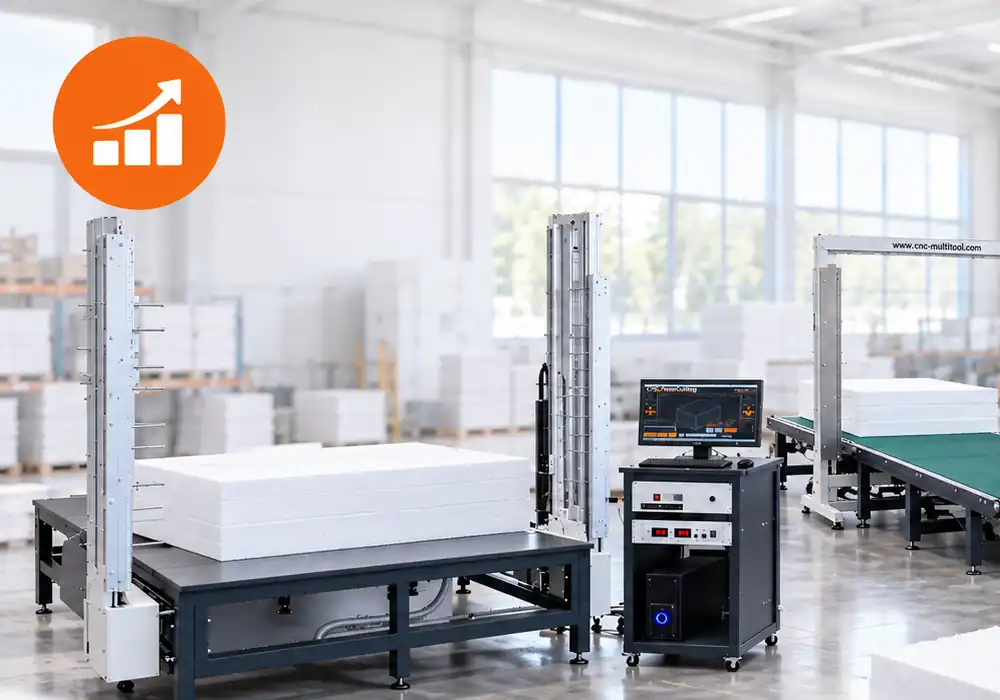
Produzca el aislamiento con pendiente en su propia empresa
La serie RoofCut se desarrolló para empresas de cubiertas, fabricantes de aislamiento y productores que desean producir de forma flexible aislamiento con pendiente y elementos de cubierta de EPS, Neopor y XPS en su propia producción.
Placas de pendiente, paneles de limahoya y de limatesa, elementos de pendiente, cuñas aislantes y contornos individuales pueden producirse directamente a partir de material en bloque o en placa.
La particularidad de la serie RoofCut es la combinación de corte de contornos por hilo caliente CNC con un solo hilo de corte y un sistema multifilo con hasta 10 hilos de corte para la producción de placas de pendiente.
Así, una sola máquina realiza dos tareas de producción: la producción económica de varias placas de pendiente a la vez y la fabricación CNC flexible de elementos de cubierta individuales.
Para aplicaciones de cubierta de lana de roca, PIR, PU y PUR recomendamos nuestra serie FW5000HR.
¿Qué puedo producir?
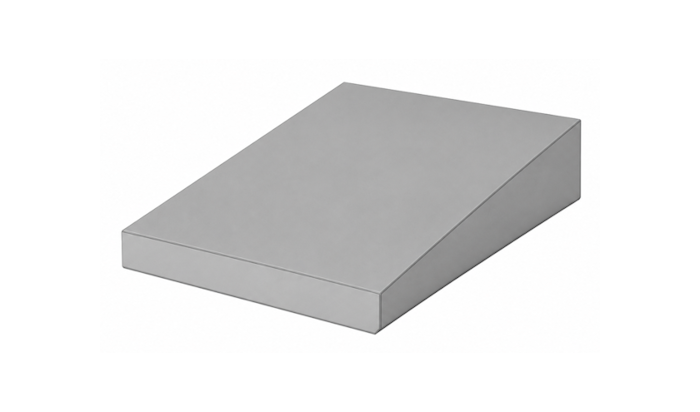
Placas de pendiente
Placas de pendiente de EPS, Neopor y XPS para el drenaje controlado de cubiertas planas.
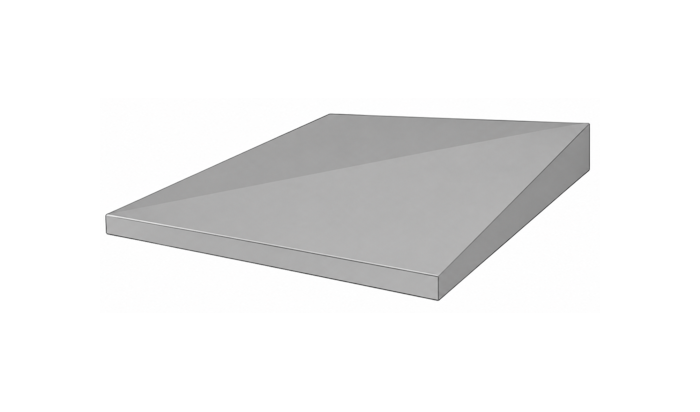
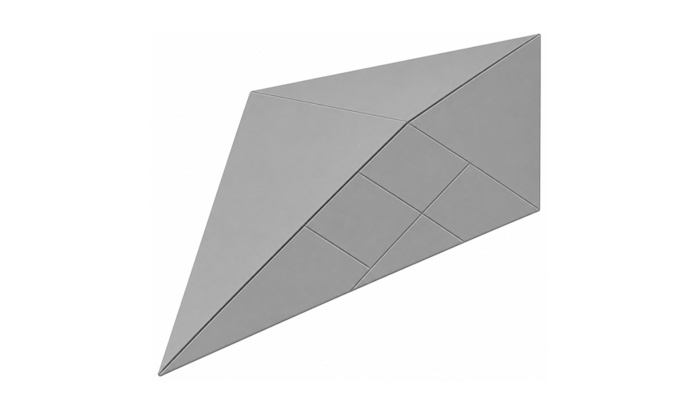
Paneles de limahoya y de limatesa
Elementos de cubierta de EPS, Neopor y XPS para las transiciones internas y externas entre faldones.
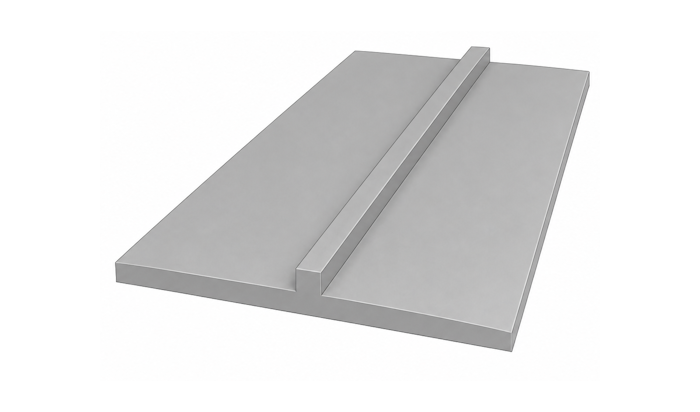
Elementos de pendiente
Elementos de cubierta de EPS, Neopor y XPS para la conducción y evacuación controlada del agua.
¿Qué materiales puedo utilizar?
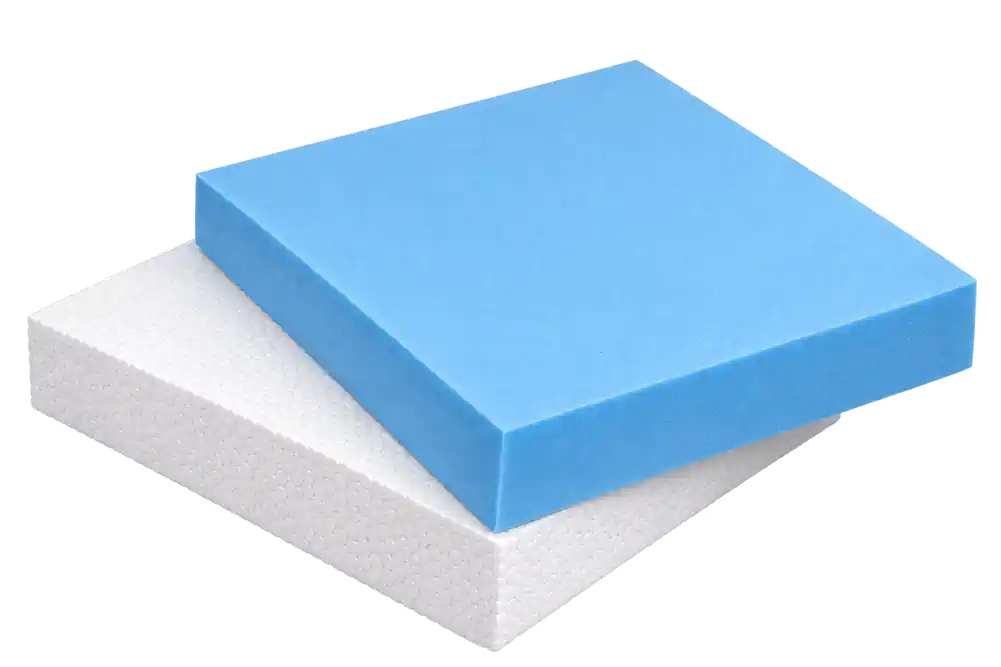
La serie RoofCut procesa EPS, Neopor y XPS. Para la producción de los elementos de cubierta habituales se utilizan entonces formatos de partida de 1 × 1 m.
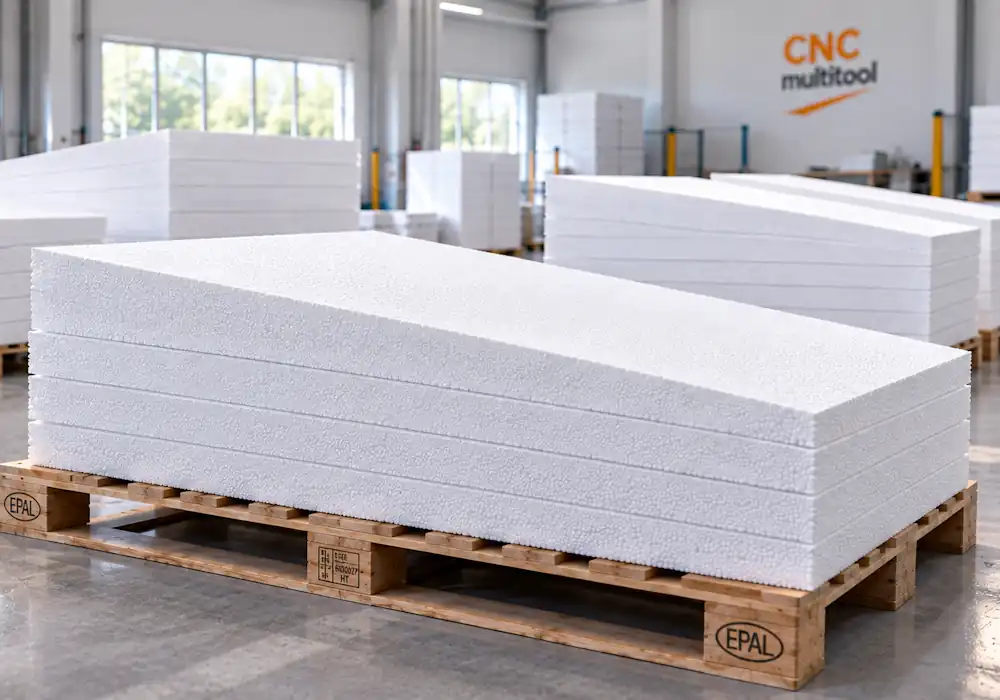
EPS y Neopor
El EPS y el Neopor se procesan principalmente como material en bloque. Los bloques estándar habituales miden aproximadamente 2.000 o 2.500 mm de largo.
Para la producción de cubiertas, los bloques se cortan primero a formatos de partida de 1 × 1 m, ya sea directamente en la RoofCut o por separado con una máquina de tronzado GT1300S.
Los formatos de partida preparados se procesan luego en placas de pendiente, paneles de limahoya y de limatesa, elementos de pendiente, cuñas aislantes o contornos individuales.
Para la producción de placas de pendiente pueden utilizarse hasta 10 hilos de corte simultáneamente.
XPS
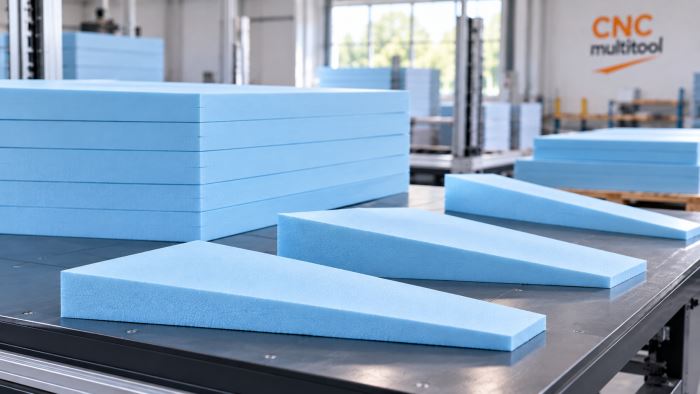
El XPS se procesa como material en placa. Para la producción de cubiertas se utilizan normalmente placas de 1 × 1 m, que ya pueden pedirse en este formato.
Las placas se procesan directamente en la RoofCut en placas de pendiente o cortes individuales.
Para el XPS se utiliza normalmente un solo hilo de corte. La placa se coloca sobre la mesa de la máquina y se corta según la geometría deseada.
Para aplicaciones de cubierta de lana de roca, PIR, PU y PUR recomendamos nuestra serie FW5000HR.
¿Cómo puedo producir?
Según el material y el elemento de cubierta deseado, la serie RoofCut trabaja con diferentes principios de producción. Las placas de pendiente pueden producirse con varios hilos de corte a la vez; los elementos de cubierta más complejos se cortan por CNC con un solo hilo de corte.
Placas de pendiente con hasta 10 hilos de corte
Para producir placas de pendiente de EPS y Neopor, la serie RoofCut trabaja con un sistema multifilo con hasta 10 hilos de corte.
Los hilos de corte se cuelgan según los espesores de placa y las posiciones de pendiente deseados. El corte se realiza en corte pendular, de modo que se cortan varias placas de pendiente de un solo bloque al mismo tiempo.
Especialmente en tamaños de placa recurrentes, esto permite una producción en serie económica y un alto rendimiento.

Corte de contornos CNC con un solo hilo de corte
Los paneles de limahoya y de limatesa, los elementos de pendiente, las cuñas aislantes y los contornos individuales se producen por CNC con un solo hilo de corte.
Los cuatro ejes CNC pueden moverse de forma independiente entre sí. Así, el hilo de corte puede adoptar diferentes posiciones y alturas en los lados izquierdo y derecho.
Esto permite producir incluso elementos de cubierta más complejos de forma precisa y reproducible.

Tronzar bloques de EPS y Neopor
Los bloques grandes de EPS o Neopor pueden cortarse al formato de partida requerido directamente en la RoofCut.
El bloque se coloca sobre la mesa de la máquina y se lleva a la dimensión requerida con un corte recto por hilo caliente.
Por ejemplo, los bloques estándar más largos pueden prepararse directamente a los formatos de partida de 1 × 1 m necesarios para la producción de cubiertas.
Como alternativa, el tronzado puede realizarse por separado con una máquina de tronzado GT1300S.

Procesar placas de XPS con corte pendular
El XPS se procesa como material en placa en la serie RoofCut.
La placa se coloca sobre la mesa de la máquina y el hilo de corte se posiciona según la pendiente deseada. A continuación, el hilo atraviesa la placa.
Tras el corte, se coloca la siguiente placa y el hilo de corte regresa en sentido contrario. Así se genera un corte pendular sencillo y eficiente.
De este modo, las placas de XPS pueden procesarse una tras otra en placas de pendiente sin recorridos en vacío innecesarios.

¿Qué máquina debo elegir?
La diferencia principal entre la RoofCut20S y la RoofCut25S es el recorrido X disponible. El factor decisivo es la longitud del material de partida adquirido que se va a procesar en la máquina.
| RoofCut20S | RoofCut25S | |
|---|---|---|
| Recorrido X | 2.050 mm | 2.550 mm |
| Recorrido Y | 1.300 mm | 1.300 mm |
| Ancho de corte | 1.450 mm | 1.450 mm |
| Ejes CNC | 4 | 4 |
| Hilos de corte | hasta 10 | hasta 10 |
| Dimensiones de la máquina L × An | 3.100 × 2.100 mm | 3.600 × 2.100 mm |
| Altura de la máquina | 2.100 mm | 2.100 mm |
¿A qué velocidad puedo cortar?
La velocidad de corte real depende del material y de su densidad. Además, la tarea de corte concreta influye en el tiempo de corte necesario.
Velocidad de corte
Para el EPS y el Neopor, las velocidades de corte habituales son de aproximadamente 400–650 mm/min. El XPS se corta más despacio, normalmente a unos 350–400 mm/min.
La velocidad realmente utilizable viene determinada por el material y su densidad.
Son posibles velocidades de corte mayores, pero requieren una temperatura del hilo más alta. Sin embargo, la temperatura del hilo no puede aumentarse indefinidamente. Si la temperatura es demasiado alta, el hilo de corte puede romperse.
Por tanto, la velocidad de corte máxima no la determina la máquina, sino la resistencia a la temperatura del hilo de corte.
Lo que cuenta es, por tanto, una velocidad de corte estable con un resultado de corte limpio.
Tiempos de corte habituales
10 placas de pendiente de 1 × 1 m: aprox. 2–3 minutos. Gracias al sistema multifilo pueden cortarse hasta 10 placas de pendiente de un solo bloque a la vez.
20 paneles de limahoya o de limatesa: aprox. 40–50 minutos. Los paneles de limahoya y de limatesa se cortan con un solo hilo de corte.
1 elemento de pendiente: aprox. 45 minutos. Un elemento de pendiente consta de aproximadamente 20 segmentos individuales y, por tanto, requiere un tiempo de corte mayor.
Estas cifras son valores prácticos y pueden variar según el material, las dimensiones y la tarea de corte.
¿Qué hilo de corte se utiliza?
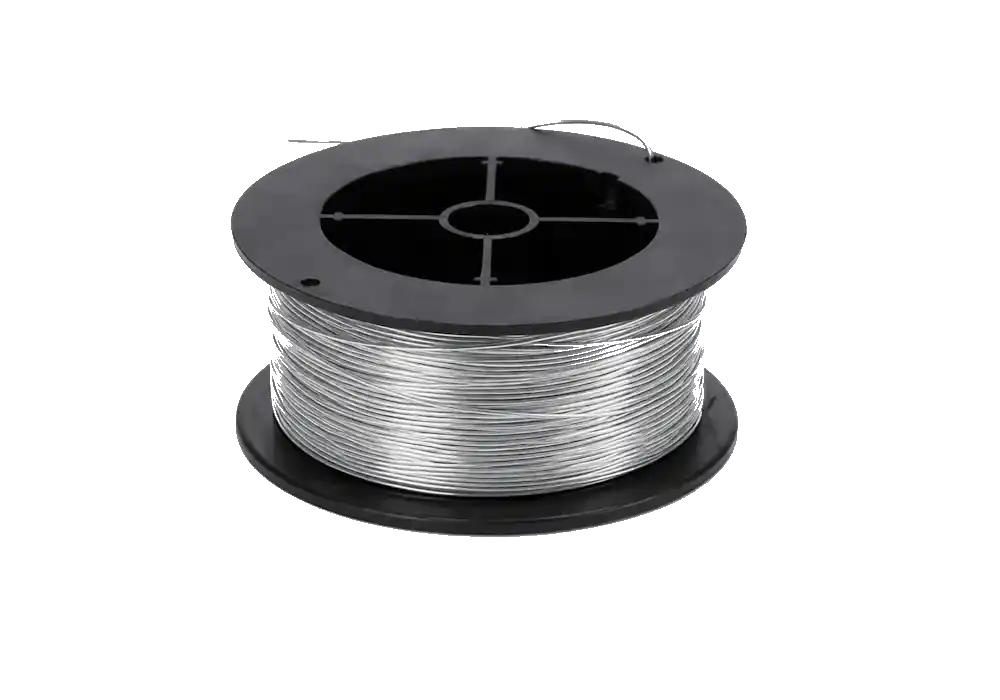
La serie RoofCut trabaja con nuestro hilo de corte TiTA64 para EPS, Neopor y XPS. Se trata de un hilo especialmente desarrollado y muy resistente a la rotura para un proceso de corte por hilo caliente estable y preciso.
Según la aplicación, se utilizan hilos de corte con un diámetro de 0,35 o 0,40 mm.
Al calentarse, el hilo de corte se dilata y se alarga. Los muelles de tensión absorben esta variación de longitud y mantienen el hilo tensado durante el corte. Esto evita que el hilo de corte se combe.
Para obtener resultados de corte precisos y de alta calidad, la calidad del hilo de corte es decisiva.
El hilo de corte y los muelles de tensión son piezas de desgaste y pueden sustituirse fácilmente cuando es necesario.

¿Qué tan fácil es de manejar?
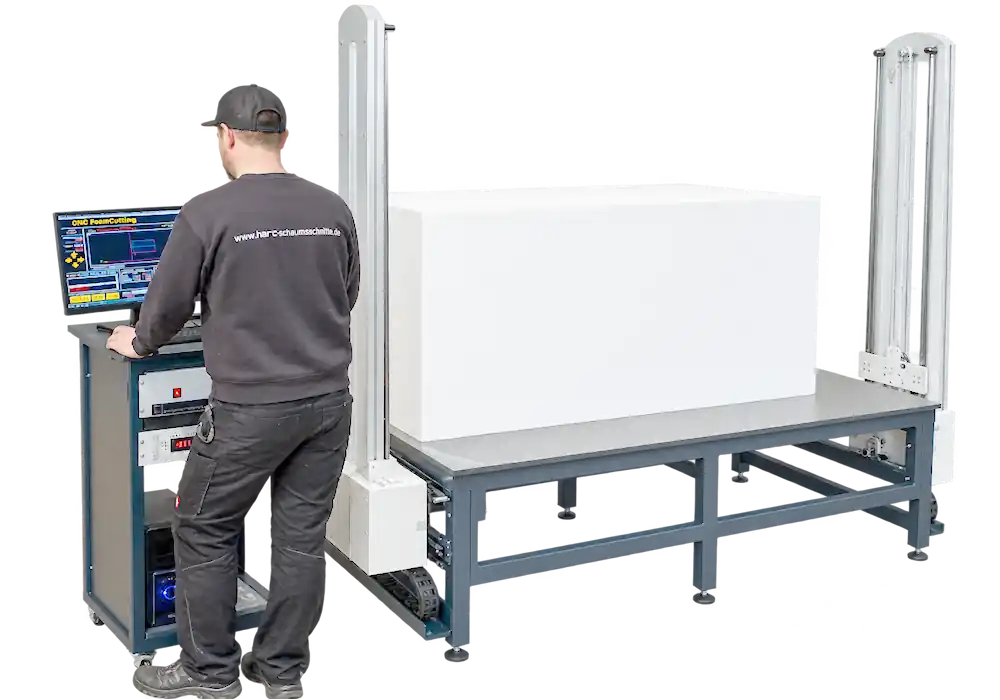
Para manejar la RoofCut no es necesario escribir programas CNC. Lo decisivo es qué elemento de cubierta desea fabricar.
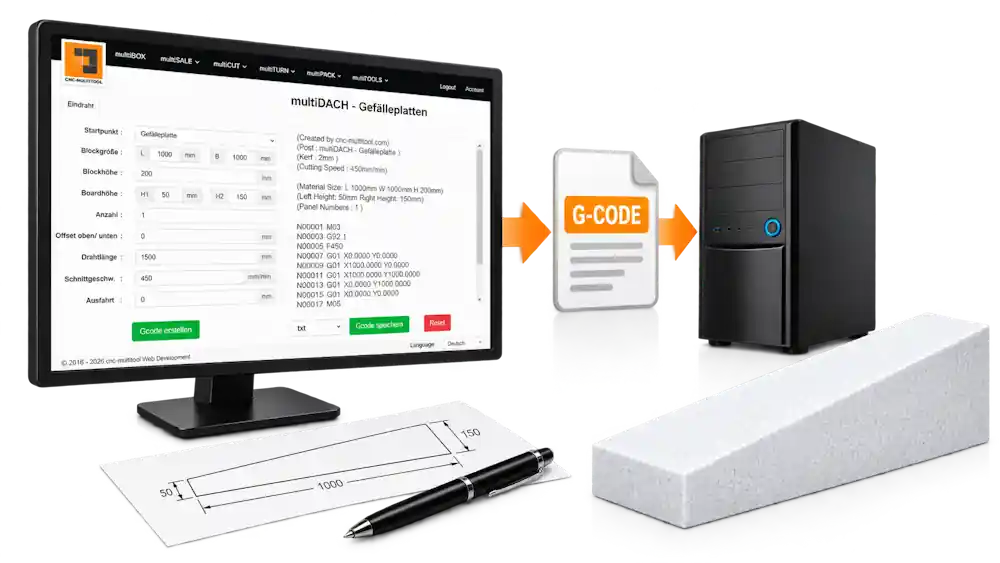
Las placas de pendiente y el tronzado de bloques se realizan directamente a través del plugin de máquina cubierta Estándar suministrado del software de la máquina. Allí introduce directamente las medidas y los parámetros y corta las placas de pendiente en corte pendular: a partir de un bloque de EPS con hasta 10 hilos o de placas de XPS con un hilo inclinado.
Todos los demás elementos de cubierta —por ejemplo paneles de limahoya y de limatesa, elementos de pendiente o contornos individuales— se crean con el software styroCAM Cubierta. Incluso los elementos más complejos, como los elementos de pendiente, se crean mediante parámetros y no son más difíciles de manejar.
Muchos de nuestros clientes se familiarizan por sí mismos con las distintas aplicaciones gracias a nuestras instrucciones o recurren a una formación de aplicación con uno de nuestros técnicos de aplicación, en nuestras instalaciones u opcionalmente en las suyas.
¿Qué software se utiliza?
Para la fabricación de los elementos de cubierta se utilizan dos componentes de software coordinados entre sí.
Plugin de máquina cubierta
El plugin de máquina cubierta Estándar incluido en el suministro está previsto para la fabricación de placas de pendiente y el tronzado de bloques. Para las placas de pendiente, los hilos se cuelgan manualmente y se cortan en corte pendular. Al tronzar bloques con un solo hilo, el software calcula automáticamente la posición del hilo necesaria y la secuencia de corte.
Para estas aplicaciones no se requiere programación CNC ni cálculo geométrico propio.
Software CAM styroCAM Cubierta
Para las placas de pendiente, el módulo styroCAM Cubierta Placas de pendiente calcula cómo deben colgarse los hilos manualmente y optimiza el aprovechamiento del material para mantener bajo el desperdicio.
Los paneles de limahoya y de limatesa, los elementos de pendiente y los contornos individuales se crean igualmente con styroCAM Cubierta. Los elementos de cubierta típicos se generan mediante parámetros: no tiene que calcular ni programar usted mismo la geometría.
Para contornos individuales que no puedan crearse mediante las funciones de cubierta predefinidas, se importa un dibujo DXF o DWG existente en styroCAM Cubierta. El software prepara el contorno para el proceso de corte y genera a partir de él el programa de máquina.
Suministramos la serie RoofCut con styroCAM Cubierta; el uso está incluido durante el primer año.
Para contornos libres, la máquina no está ligada a styroCAM Cubierta: también puede utilizarse otro software CAM adecuado para crear los programas de máquina.
¿Qué tareas realiza en mi producción?
La RoofCut puede utilizarse tanto para la producción previa para stock como para la fabricación específica de proyectos a corto plazo.
Producir elementos de cubierta para stock
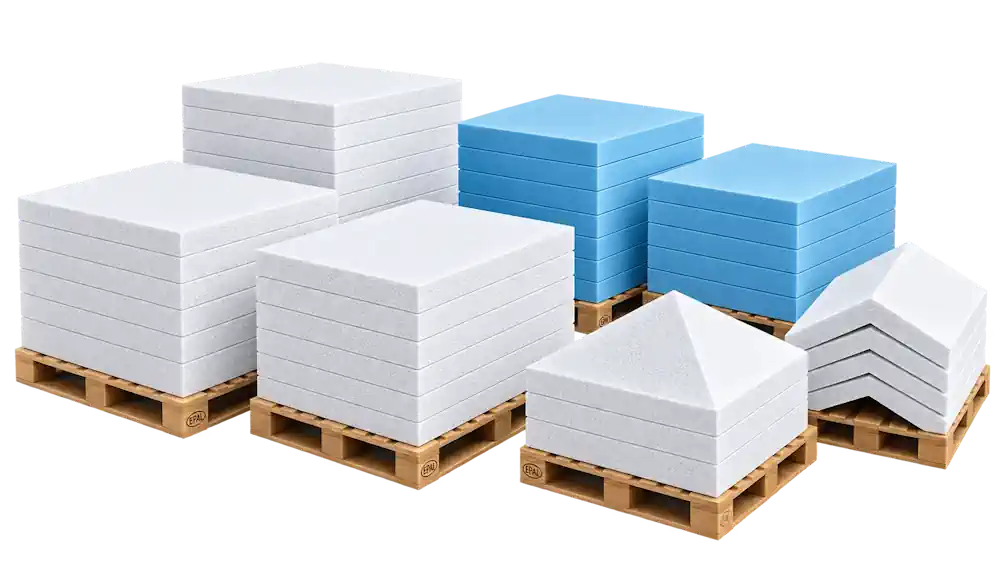
La serie RoofCut es adecuada para la producción para stock de elementos de cubierta requeridos con regularidad.
Las placas de pendiente, los paneles de limahoya y de limatesa y los elementos de pendiente pueden producirse por adelantado y almacenarse en periodos de menor actividad.
Así puede crear su propio stock y responder a nuevos proyectos con rapidez e independientemente de los plazos de entrega externos.
Reaccionar a corto plazo ante proyectos y cambios
Las placas de pendiente, los paneles de limahoya y de limatesa y los elementos de pendiente pueden producirse por proyecto y a corto plazo.
Así puede reaccionar con rapidez ante diferentes proyectos, dimensiones modificadas, piezas especiales o elementos de cubierta faltantes.
Especialmente en cantidades pequeñas y repeticiones de pedido a corto plazo, la RoofCut sigue siendo flexible sin tener que reconfigurar la producción en curso.
¿Qué ocurre en caso de servicio?
En caso de servicio, el soporte lo presta directamente cnc-multitool.
Muchas averías pueden analizarse primero de forma conjunta por teléfono, correo electrónico o soporte remoto y, a menudo, resolverse directamente.
La serie RoofCut está diseñada de forma que los componentes importantes son fácilmente accesibles y pueden sustituirse con rapidez si es necesario. Muchas tareas también pueden realizarlas sus propios empleados tras consultar con nuestro equipo de servicio.
Si se requiere una reparación in situ, un técnico de servicio puede realizar los trabajos necesarios directamente en su empresa.
El objetivo es siempre mantener los tiempos de parada lo más cortos posible y devolver la máquina a la producción con rapidez.

Características de la máquina
La serie RoofCut está construida como una robusta máquina CNC de corte por hilo caliente para el uso diario en la producción de elementos de cubierta de EPS, Neopor y XPS.
Mesa de máquina estable y abierta
La mesa de la máquina consta de una estructura de acero estable y está diseñada para el uso diario en producción.
Gracias al diseño abierto, la mesa es accesible libremente por todos los lados. Así, los bloques de EPS y Neopor, así como las placas de XPS, pueden colocarse, moverse, alinearse y retirarse fácilmente tras el corte.
Especialmente al cambiar entre diferentes formatos de material y tareas de corte, el diseño abierto simplifica la manipulación del material y mantiene despejada la zona de trabajo.

Accionamiento por correa reforzada con acero
Los ejes de la serie RoofCut se accionan mediante correas dentadas reforzadas con acero. Este concepto de accionamiento se adapta especialmente bien a los ligeros brazos de corte y permite cambios de dirección rápidos, movimientos suaves y un posicionamiento preciso.
Especialmente al procesar EPS y Neopor, el accionamiento por correa ofrece otra ventaja: las partículas sueltas de material pueden alojarse entre los dientes de las cremalleras abiertas y afectar al funcionamiento. El accionamiento por correa es mucho menos sensible a este tipo de suciedad y es fácil de limpiar.
El refuerzo de acero proporciona la resistencia a la tracción y la estabilidad necesarias. No se requiere lubricación adicional del accionamiento.
Así, el accionamiento por correa combina movimientos de eje precisos con un bajo mantenimiento en la producción diaria.

4 ejes CNC controlables de forma independiente
La serie RoofCut dispone de 4 ejes CNC controlables de forma independiente. Así, los dos lados del hilo de corte pueden posicionarse de forma independiente entre sí.
El hilo de corte puede moverse a diferentes alturas en los lados izquierdo y derecho de la máquina. Además de cortes rectos, son posibles por tanto pendientes definidas y diferentes perfiles de altura.
Este control de ejes independiente constituye la base técnica para producir placas de pendiente, paneles de limahoya y de limatesa, elementos de pendiente y elementos de cubierta individuales.
Para cortes rectos normales, los ejes pueden moverse conjuntamente. Si se requieren diferentes alturas o contornos, los ejes se posicionan de forma independiente en consecuencia.
Los movimientos programados se ejecutan de forma precisa y reproducible mediante el control CNC industrial de 4 ejes.

Sistema multifilo con hasta 10 hilos de corte
Para producir placas de pendiente, la serie RoofCut puede trabajar con hasta 10 hilos de corte a la vez.
Los hilos de corte se configuran según los espesores de placa y las posiciones de pendiente deseados. Así pueden cortarse varias placas de pendiente de un solo bloque de EPS o Neopor en una sola operación.
Especialmente para placas de pendiente requeridas con regularidad y para la producción para stock, esto aprovecha de forma muy eficiente el tiempo de máquina disponible.
Para contornos CNC individuales, en cambio, se utiliza normalmente un solo hilo de corte. Así, la serie RoofCut combina el corte multifilo productivo y el corte de contornos CNC flexible en una sola máquina.

Consola de mando directamente en la máquina
La consola de mando se encuentra directamente en la RoofCut y crea un puesto de trabajo fijo y claramente organizado en la máquina.
El ordenador, el monitor, el teclado, el ratón y los controles necesarios para el manejo de la máquina pueden disponerse de forma ordenada en un único puesto de trabajo.
Así, el manejo de la máquina, el software y la documentación de producción se encuentran exactamente donde se necesitan en la producción diaria.
El operario puede supervisar la máquina, preparar el material e iniciar y supervisar el proceso de corte directamente desde el puesto de trabajo en la máquina.
La consola de mando forma parte del equipamiento estándar de la serie RoofCut.

Datos técnicos
Los datos técnicos más importantes de ambas variantes de máquina en comparación directa.
| Característica | RoofCut20S | RoofCut25S |
|---|---|---|
| Ejes CNC | 4 | 4 |
| Recorrido X | 2.050 mm | 2.550 mm |
| Recorrido Y | 1.300 mm | 1.300 mm |
| Longitud de hilo / ancho de corte | 1.450 mm | 1.450 mm |
| Número de hilos de corte | hasta 10 | hasta 10 |
| Inclinación máx. del hilo / desnivel de altura | 10% | 10% |
| Diámetro del hilo | 0,35 / 0,40 mm | 0,35 / 0,40 mm |
| Accionamiento | Correa | Correa |
| Velocidad máx. de desplazamiento | 6 m/min | 6 m/min |
| Velocidad de corte habitual EPS | 400–650 mm/min | 400–650 mm/min |
| Velocidad de corte habitual XPS | 350–400 mm/min | 350–400 mm/min |
| Alimentación eléctrica | 220 V, 50–60 Hz | 220 V, 50–60 Hz |
| Consumo de energía | 1.500 W | 1.500 W |
| Dimensiones de instalación (L × An) | 3.100 × 2.100 mm | 3.600 × 2.100 mm |
| Altura de la máquina | 2.100 mm | 2.100 mm |
| Peso aprox. de la máquina | 300 kg | 350 kg |
| Ficha técnica | ||
| Precio más IVA | ||
| Solicitar | Solicitar |
Volumen de suministro
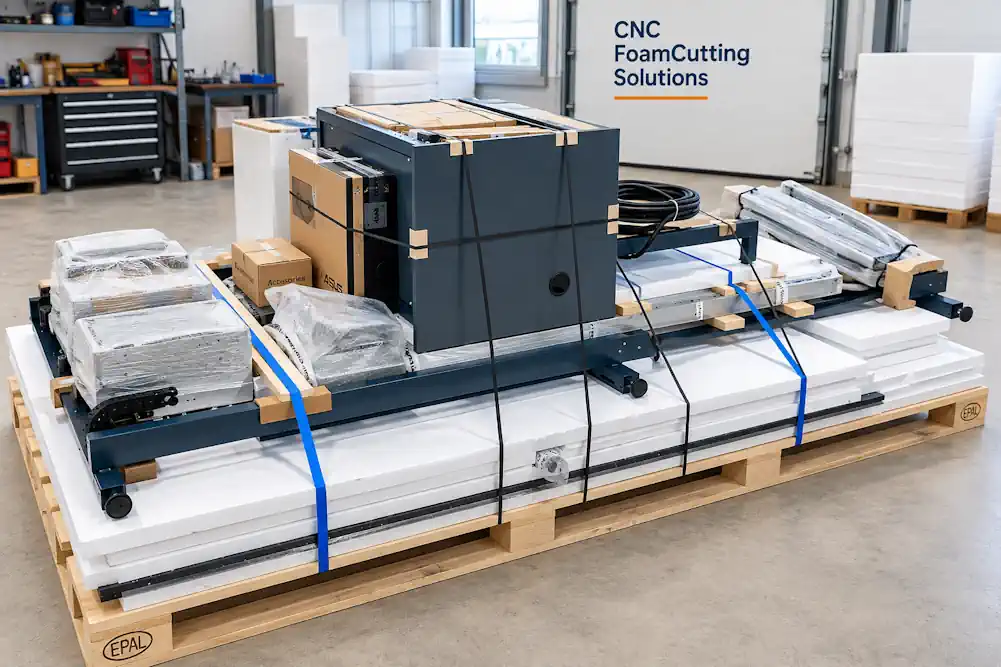
La serie RoofCut se suministra como solución de máquina preparada. La máquina, el control y el equipamiento básico para la producción de cubiertas ya están incluidos.
Incluido:
- Máquina de corte CNC RoofCut
- Control de la máquina
- Fuente de alimentación del hilo
- Controlador USB
- Software de la máquina
- Consola de mando
- Manual de instrucciones
- 1 año de garantía
Opciones y accesorios
La serie RoofCut puede ampliarse según el formato de material, la tarea de corte y el flujo de producción.
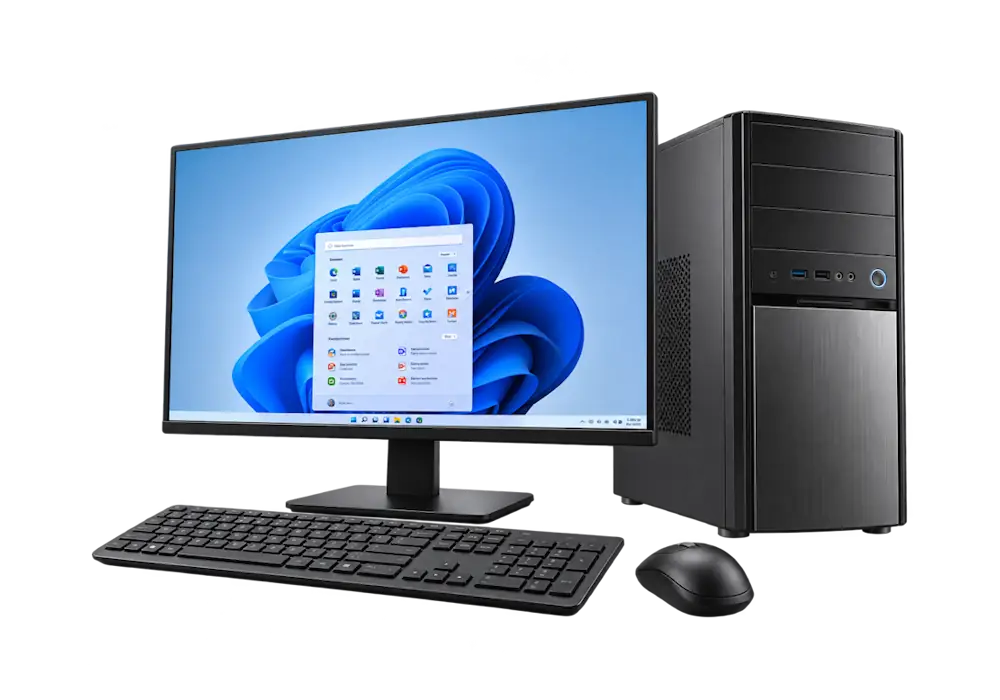
Paquete de PC de control
Junto con el software de la máquina, el control y styroCAM Cubierta, el sistema informático forma el entorno de trabajo de la serie RoofCut.
El sistema está preparado para el manejo de la máquina y se suministra con una licencia actual de Windows Pro, de modo que el ordenador, las interfaces y el software están coordinados entre sí.
Todos los sistemas informáticos de cnc-multitool están equipados con un segundo SSD como unidad de copia de seguridad.
Hilo de corte TiTA64 y muelles de tensión
El hilo de corte y los muelles de tensión se encuentran entre los consumibles y piezas de repuesto de la serie RoofCut.
Para una producción fiable, recomendamos mantener disponibles como repuesto suficiente hilo de corte TiTA64 y los muelles de tensión adecuados.
Así, un hilo de corte desgastado o dañado puede sustituirse a corto plazo y la máquina vuelve a estar lista para el uso con rapidez.
Instalación y puesta en marcha
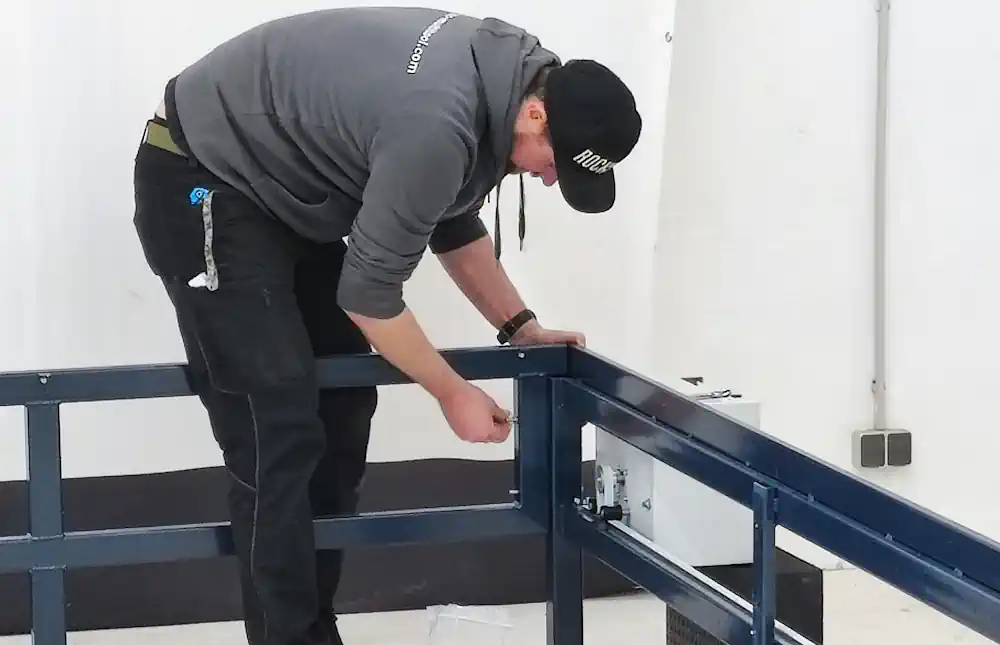
Existen dos opciones para la puesta en marcha de la serie RoofCut.
Si se desea, nuestros técnicos realizan la instalación y puesta en marcha directamente en las instalaciones del cliente. La máquina se monta, se conecta, se prueba y se entrega lista para funcionar.
Como alternativa, la serie RoofCut también puede ponerla en marcha el cliente. Para ello ponemos a disposición la documentación y los vídeos correspondientes y, además, damos soporte por servicio remoto si es necesario.
Además, puede reservarse una formación de software y de aplicación en cnc-multitool, en las instalaciones del cliente o en línea a través de TeamViewer.
Preguntas frecuentes
¿Qué materiales puede cortar la serie RoofCut?
La serie RoofCut está diseñada para el corte por hilo caliente de EPS, Neopor y XPS.
¿Puede la RoofCut cortar varias placas de pendiente a la vez?
Sí. Con el sistema multifilo pueden utilizarse hasta 10 hilos de corte a la vez, produciendo hasta 10 placas de pendiente en una sola operación.
¿Qué tamaño de RoofCut necesito?
El factor decisivo es la longitud del material de partida adquirido que desea procesar en la máquina. De ello depende la elección del tamaño de RoofCut adecuado.
¿Qué software se utiliza?
Las placas de pendiente y el tronzado de bloques se realizan a través del plugin de máquina cubierta Estándar incluido. Los paneles de limahoya y de limatesa, los elementos de pendiente y los contornos individuales se crean con nuestro software CAM en la nube styroCAM Cubierta. En cada caso se introducen las medidas y los parámetros, y el programa de máquina se genera a partir de ellos automáticamente.
¿Necesito conocimientos de CAD o CNC?
Para los elementos de cubierta habituales no se requieren conocimientos de programación CNC. Las medidas y los parámetros se introducen directamente en el plugin de máquina cubierta (placas de pendiente, tronzado) o en styroCAM Cubierta (paneles de limahoya y de limatesa, elementos de pendiente).
Solo necesita conocimientos de CAD si desea crear sus propios contornos libres. Los dibujos DXF o DWG existentes pueden importarse directamente.
¿Puedo cortar contornos individuales?
Sí. Para contornos libres individuales se requiere un software CAM. Para ello recomendamos styroCAM Cubierta.
Los dibujos DXF o DWG existentes pueden importarse, prepararse para el proceso de corte y generarse como programa de máquina.
¿Qué hilo de corte se utiliza?
La serie RoofCut funciona mejor con nuestro hilo de corte TiTA64 para EPS, Neopor y XPS. Se trata de un hilo especialmente desarrollado y muy resistente a la rotura. Según la aplicación, se utiliza un diámetro de 0,35 o 0,40 mm.
¿Por qué se utilizan muelles de tensión duros?
Al calentarse, el hilo de corte se dilata y se alarga. Los muelles de tensión duros absorben esta variación de longitud y mantienen el hilo tensado durante el corte. Esto evita que el hilo de corte se combe.
¿A qué velocidad puede cortar la serie RoofCut?
Para el EPS y el Neopor, las velocidades de corte habituales son de aproximadamente 400–650 mm/min; para el XPS, de unos 350–400 mm/min.
Velocidades de corte mayores requieren una temperatura del hilo más alta. Por tanto, la velocidad de corte máxima no la determina la máquina, sino la resistencia a la temperatura del hilo de corte.
¿Cómo se procesan las placas de XPS?
El XPS se procesa normalmente como material en placa. Las placas de pendiente pueden producirse con un corte pendular. Cada corte produce dos placas de pendiente.
¿Puedo tronzar bloques de EPS y Neopor en la RoofCut?
Sí. Los bloques grandes de EPS y Neopor pueden tronzarse directamente en la RoofCut al formato de partida requerido de, p. ej., 1 × 1 m.
¿Quién presta el servicio?
El soporte técnico lo presta directamente cnc-multitool. Muchas preguntas y averías pueden resolverse por teléfono, correo electrónico o soporte remoto.
¿Puedo poner en marcha la RoofCut yo mismo?
Sí. Por lo general, el cliente puede montar y poner en marcha la máquina con nuestra documentación. Si se desea, le damos soporte adicional con la instalación y la puesta en marcha.
¿Hay formación disponible?
Sí. Ofrecemos formación individual para la máquina y las aplicaciones en nuestras instalaciones u opcionalmente en su empresa.
Conozca la serie RoofCut en vivo
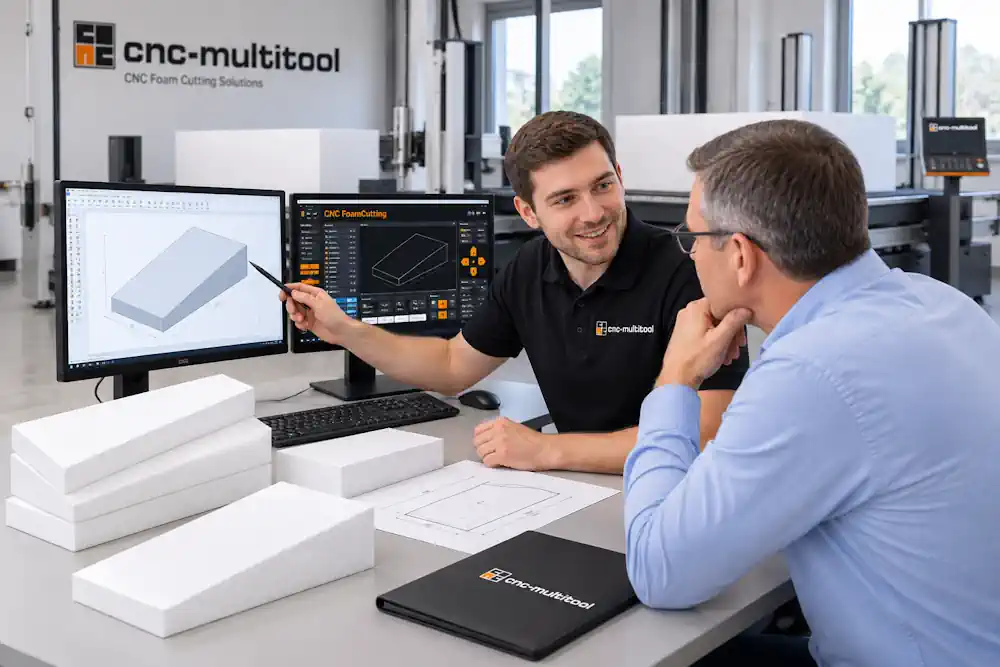
Visítenos para una demostración de la serie RoofCut en Ilmenau. Con gusto le mostramos la máquina en uso práctico y comentamos su aplicación directamente en la máquina.
Si lo desea, también probamos su propio material y le mostramos la producción de placas de pendiente, paneles de limahoya y de limatesa, elementos de pendiente y contornos individuales de EPS, Neopor o XPS.
Juntos aclaramos qué tamaño de máquina y qué equipamiento tienen sentido para su producción.
Contacto
Asesoramiento
personalizado y
competente
Probar
Ver las máquinas
en directo
Planificación
Solución personalizada
para su producción.
Acompañamiento
a su lado también
después de la compra